上海锘璞金属切削技术有限公司:数控加工服务技术优势解析
📅 2026-09-12
🔖 上海锘璞金属切削技术有限公司,金属切削,机械加工,精密切削,金属工艺,数控加工,切削技术
在长三角精密制造产业链中,上海锘璞金属切削技术有限公司凭借多年积累的金属切削经验,为汽车、航空航天、医疗器械等行业提供高一致性数控加工服务。我们的核心能力在于将材料特性、刀具路径与切削参数进行系统化匹配,而非简单执行图纸。
数控加工服务的技术参数体系
以典型铝合金结构件为例,我们采用三轴与五轴联动加工中心,主轴转速覆盖8,000–24,000 rpm,定位精度可达±0.005 mm。针对不锈钢与钛合金等难加工材料,我们引入高压冷却与微量润滑技术,有效控制切削区温度,延长刀具寿命约30%。
精密切削的关键在于工艺窗口的确定:
- 粗加工阶段:优先保证材料去除率,采用大进给铣削策略;
- 半精加工:控制余量均匀性,为后续精加工奠定基准;
- 精加工:以高线速度、小切深方式获得Ra 0.4–0.8的表面质量。
从工艺设计到成品检测的闭环流程
每一个数控加工项目启动前,技术团队会完成刀具干涉仿真与切削力预测。加工过程中,在线测头实时反馈尺寸偏差,配合SPC统计过程控制,确保批量一致性。对于薄壁件,我们通过定制工装与分层切削策略,将变形量控制在0.02 mm以内。
值得注意的是,金属工艺的稳定性高度依赖刀具管理与切削液维护。我们建议客户在询价阶段即提供材料牌号、热处理状态及关键公差要求,以便我们准确评估加工节拍与成本。
常见问题
问:最小加工孔径与深度比是多少?
答:常规硬质合金钻头可达8倍径,深孔加工需采用枪钻或啄钻循环,具体视材料而定。
问:能否提供首件检测报告?
答:可以。我们使用三坐标测量机出具FAI报告,包含关键尺寸与形位公差数据。
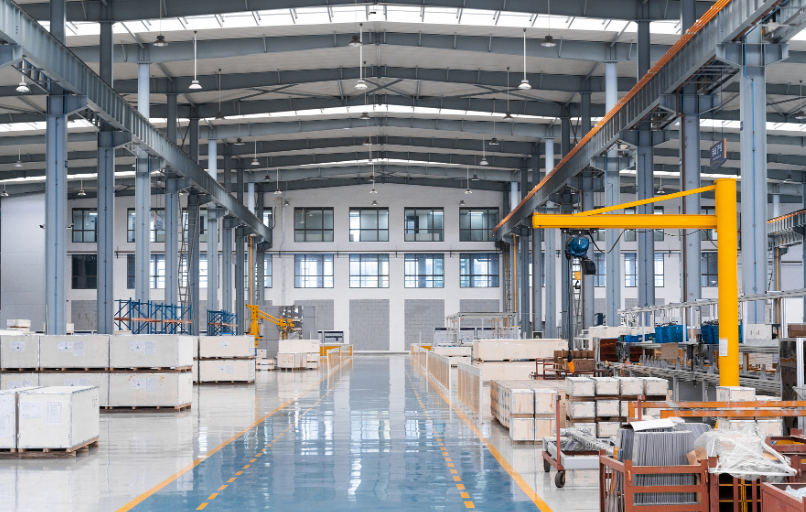
上海锘璞金属切削技术有限公司始终将切削技术的工程化落地作为服务重心。无论是单件试制还是中小批量机械加工,我们都以可追溯的工艺数据与稳定的过程控制,帮助客户缩短从设计到量产的周期。如需评估具体零件的加工方案,欢迎提供图纸与我们技术团队直接沟通。