金属切削加工精度等级对照及上海锘璞数控设备能力解析
在精密制造领域,金属切削的精度等级往往直接决定了零部件在终端应用中的寿命与可靠性。从IT3到IT8,每一档公差背后对应的是不同的设备刚性、热稳定性和工艺路径。今天,我们以上海锘璞金属切削技术有限公司的现场加工能力为样本,聊聊精度等级如何落地为可执行的工艺方案。
精度等级不是「标尺」,而是「成本函数」
很多同行习惯把IT6、IT7挂在嘴边,但真正影响交付周期的往往是尺寸分散度与表面完整性的耦合关系。比如,同样是Ra0.8的粗糙度,在淬硬钢(HRC52)和铝合金上的切削参数完全背道而驰。上海锘璞金属切削技术有限公司在精密切削实践中发现,当公差带收窄至±0.005mm时,刀具磨损补偿频率需提升至每15件一次,否则圆度误差会呈非线性跳变。
从图纸公差到设备能力的「翻译」逻辑
以我们车间常用的数控加工中心为例,其定位精度标称0.008mm,但实际批量加工中,热伸长和切削力变形会将真实能力拉低至0.012mm。因此,在给客户做工艺评审时,我们更倾向于用CPK值(过程能力指数)来定义设备状态。
- IT5级(轴类):要求机床主轴径向跳动≤0.003mm,且采用CBN刀具高速精车,线速度需控制在180-220m/min;
- IT7级(箱体孔系):采用镗削+浮动铰刀组合,留0.15mm余量分两刀去除,避免让刀;
- IT8级(一般结构件):可适当放宽刀具悬伸比,但需监控振动幅值≤2μm。
拿一个实际案例来说,某液压阀体需要加工Ø25H6(IT5)的配合孔,材料为40Cr调质。我们在金属切削方案中放弃了传统的磨削工序,改用PCD铰刀配合微量润滑,在立式加工中心上实现了Ra0.4、圆度0.002mm的稳定输出。这并非设备有多高端,而是把金属工艺中的切削热分配、断屑槽型、以及冷却液压力(80bar)做了针对性匹配。
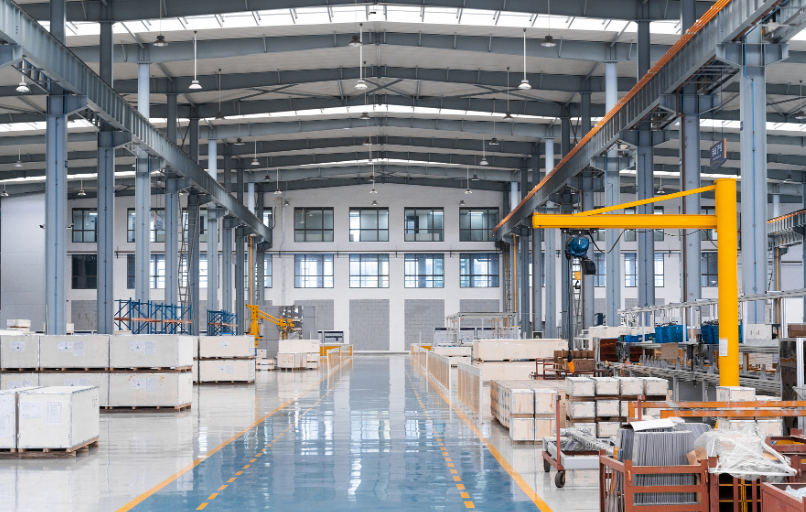
设备能力矩阵与工艺冗余设计
上海锘璞的数控设备清单里,五轴联动和车铣复合并不算稀缺资源,真正的护城河在于切削技术数据库的积累——同一把刀片,在不同工件材质、不同装夹方式下,我们积累了超过3000组振动频谱样本。这让我们能提前预判颤振临界点,而不是靠操作工经验去「试切」。例如,在加工薄壁钛合金支架时,我们主动降低主轴转速至6000rpm,反而通过提高每齿进给量来减少切削热积聚,最终将变形量控制在0.03mm以内。
对于外协客户,我们常建议:机械加工的精度等级不是越严越好,而是要看装配基准和工况载荷。如果您的图纸标注了ISO 2768-mK的一般公差,但实际装配时却需要局部过盈配合,那么直接在图纸上圈出关键尺寸,交给上海锘璞做局部精切,远比整体提高公差等级更经济。
结语:精度是设计出来的,更是切削过程中每一秒的刀具-工件界面博弈。上海锘璞金属切削技术有限公司始终相信,只有把精密切削从「玄学」变成「统计学」,才能让每一微米都产生价值。欢迎带着您的图纸和疑虑来车间实测,数据比任何宣传都更有说服力。