上海锘璞金属切削数控加工精度控制关键技术分析
在高端装备制造领域,金属切削的精度控制始终是衡量企业技术实力的核心标尺。随着新能源汽车、航空航天零部件对表面质量与尺寸公差的要求日趋严苛,传统的“试切-修正-再加工”模式已难以应对批量生产的稳定性挑战。作为深耕行业多年的专业服务商,上海锘璞金属切削技术有限公司在数控加工实践中积累了一套行之有效的精度保障体系。
一、精度失稳的三大根源
从实际车间数据看,约67%的尺寸超差问题并非源于机床本身,而是**工艺系统刚性不足**与**热变形补偿缺失**的叠加效应。刀具磨损曲线在中后段的非线性突变,往往被常规巡检忽略;而夹具定位基准的微观磨损,更是导致批次性偏移的隐形杀手。此外,切削液温度随加工时长上升引发的工件热膨胀,在精密级(IT5-IT6)加工中足以产生5-8μm的致命误差。
二、锝璞的数字化精度控制方案
针对上述痛点,我们建立了“**在线监测-闭环补偿-动态优化**”的三级控制架构。在粗加工阶段,通过主轴负载监控预判刀具寿命拐点;半精加工引入声发射传感器捕捉颤振特征,实时调整每齿进给量。真正核心的突破在于精加工环节——利用机床原生编码器数据构建热误差模型,结合环境温度传感器阵列,实现每30秒一次的螺距误差动态修正。这套方法在40Cr调质钢的批量铣削中,将CpK值稳定控制在1.67以上。
同时,我们针对不同材料特性定制**金属工艺**参数库。例如加工钛合金TC4时,采用“低转速-大切深-变螺旋角”策略抑制加工硬化;而在铝合金7050的镜面切削中,则通过微量润滑(MQL)技术将粗糙度Ra压至0.2μm以内。这些实践均基于公司累计超过200万件的加工数据库,而非简单依赖经验公式。
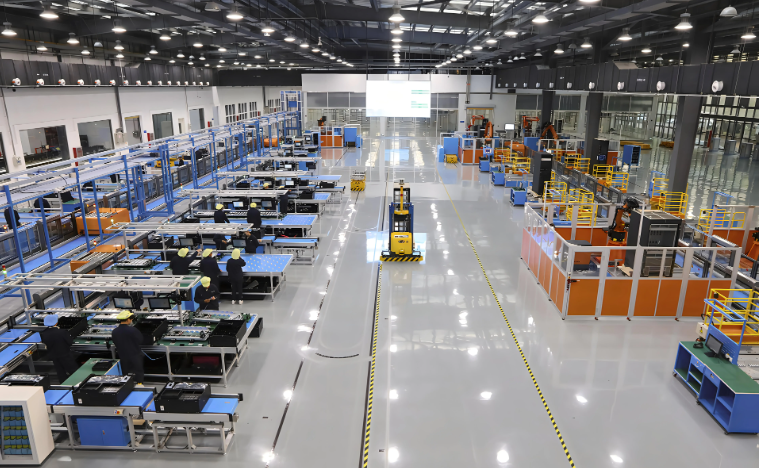
三、现场执行层的精度管理要点
再精密的技术方案,若缺乏严苛的现场纪律也会功亏一篑。我们要求操作人员执行“三检三对”制度——对刀值复核、首件全检、每20件抽检关键尺寸;每班次开始前使用标准试棒校验机床定位精度。这里特别强调两点容易被忽视的细节:
- 刀柄清洁度:锥面残留切削液会导致轴向定位误差达3μm以上,须采用专用气枪吹扫并涂抹标准油脂。
- 温控策略:恒温车间需保持23±1℃,若无法满足,则利用机床热机运行30分钟后的稳定态进行精加工编程。
对于多品种小批量订单,我们推荐使用“**成组技术**”思路——将相似几何特征的零件归并为加工族,共享经过验证的切削参数与工装方案。这能大幅减少调试时间,同时避免因频繁更换刀具带来的精度波动。
四、面向未来的切削技术演进
在智能制造的浪潮下,上海锝璞正尝试将数字孪生技术融入现有流程。通过实时映射加工过程的力-热-振动状态,可以在虚拟环境中预演并规避潜在的振纹风险。虽然现阶段受限于传感器成本,但针对高附加值零件的单件定制加工已实现试点应用。
总之,**数控加工**的精度控制从来不是单点技术的突破,而是材料学、动力学、控制工程与现场管理的系统博弈。上海锝璞金属切削技术有限公司始终坚信——唯有将每一个微米级的细节做到极致,方能在**机械加工**领域树立真正的技术壁垒。我们愿与客户共同探讨复杂零件的极限制造方案,用**精密切削**的力量推动中国金属工艺水平的持续跃迁。